Laserschneiden & Blechbearbeitung
Mit unserem LVD LYNX FL-3015 Faserlaser schneiden wir Teile bis ca. 2.995 × 1.495 mm – gratarme Kanten und minimale Wärmeeinflusszone. Neben Stahl, Edelstahl und Aluminium schneiden wir auf Anfrage auch Federstahl, verzinkten Stahl und Buntmetalle.
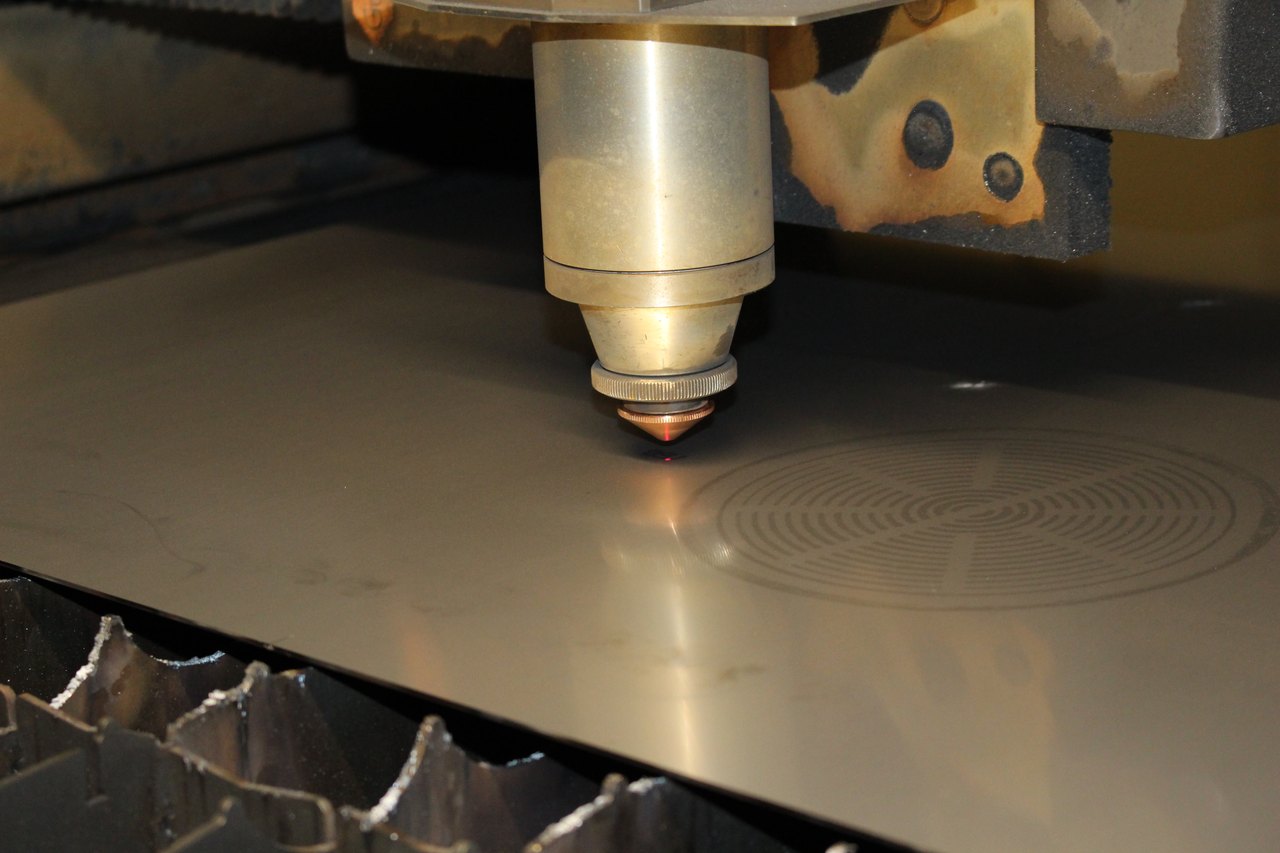 Laserschneiden · Saal a.d. Saale
Leistungen im Detail
- Max. Teilegröße ca. 2.995 × 1.495 mm
- Stahl bis 20 mm, Edelstahl bis 15 mm, Aluminium bis 12 mm
- Federstahl, verzinkter Stahl und Buntmetalle nach Anfrage
- Nested-Fertigung für optimale Materialausnutzung
- Vom Einzelteil bis zur Serie
- Maschine
- LVD LYNX FL-3015
- Max. Teilegröße
- ca. 2.995 × 1.495 mm
- Stahl
- bis 20 mm
- Edelstahl
- bis 15 mm
- Aluminium
- bis 12 mm
- Weitere Werkstoffe
- Federstahl, verzinkter Stahl, Buntmetalle (nach Anfrage)
- Toleranzen
- nach Allgemeintoleranz, enger auf Anfrage
- Gehäuse & Blenden
- Maschinen- & Anlagenbauteile
- Konsolen, Halter & Winkel
- Frontplatten & Schilder
- Prototypen & Kleinserien
- Zuschnitte nach Zeichnung
Aus der Fertigung


Senden Sie uns Ihre Zeichnung – wir prüfen sie unverbindlich und melden uns zeitnah mit einem Angebot.
Konstruktionshinweise für Laser-SchneidteileSchneidrichtlinien ansehenTeilgrößen, Werkstoffe, Mindestmaße und Toleranzen – damit Ihr Laserteil ohne Rückfragen in die Fertigung geht.
Schneidrichtlinien
Damit Ihre Laserteile sauber und ohne Rückfragen gefertigt werden können, sollten einige Mindestmaße und CAD-Regeln eingehalten werden. Die folgenden Werte sind auf unseren Laser abgestimmt und dienen als Richtwerte – bei Sonderfällen sprechen Sie uns gerne an.
01Teilgröße
Die maximale Teilgröße ergibt sich aus unserem Tafelformat – Teile dürfen dafür gedreht werden. Sehr kleine Teile können beim Schneiden kippen oder durch den Rost fallen.
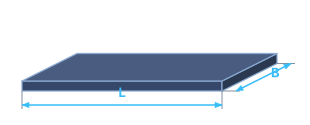
| Merkmal | Wert |
|---|---|
| Maximale Teilgröße (L × B, drehbar) | 2.995 × 1.495 mm |
| Kleinste Teilgröße | 10 × 10 mm |
| Kleinste Teilgröße über 10 mm Dicke | Blechdicke × Blechdicke |
02Werkstoffe und Blechdicken ab Lager
Diese Werkstoffe und Dicken schneiden wir direkt ab Lager – die Angaben oben nennen die technische Obergrenze der Maschine. Andere Werkstoffe oder Zwischendicken gerne auf Anfrage.
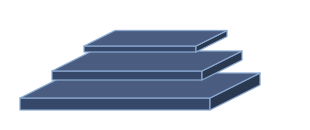
| Werkstoff | Blechdicken |
|---|---|
| Stahl (1.0330/1.0038) | 1 – 20 mm |
| Stahl verzinkt (1.0226) | 1,5 – 2 mm |
| Edelstahl (1.4301) | 1 – 10 mm |
| Edelstahl (1.4310) | 1,5 mm |
| Aluminium (3.3535 H111) | 0,5 – 8 mm |
| Aluminium Warzenblech (3.3535) | 4,5 mm |
| Federstahl (1.1248) | 0,8 – 3 mm |
| V2A-Blech einseitig foliert (1.4301) | 1,5 mm |
| V2A-Spiegelblech foliert (1.4301) | 0,6 – 1 mm |
| V2A-Strukturblech SM-SWL foliert (1.4301) | 1,5 – 2 mm |
| V2A-Strukturblech SM-Leinen foliert (1.4016) | 1 – 1,5 mm |
| Corten-Stahl (1.8965) | 3 mm |
03Mindestlochgröße
Sehr kleine Bohrungen lassen sich – besonders in dickerem Material – nicht sauber lasern. Der kleinste sinnvolle Lochdurchmesser hängt von Blechdicke und Werkstoff ab. Ein Strich bedeutet: für diese Kombination bitte Rücksprache halten.
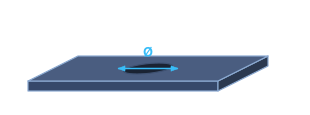
| Dicke s (mm) | Stahl | Edelstahl | Federstahl | Aluminium | Stahl verzinkt |
|---|---|---|---|---|---|
| 0,5 | – | 2,0 | 2,0 | – | – |
| 0,8 | – | 2,0 | 2,0 | – | – |
| 1,0 | 2,0 | 2,0 | 2,0 | – | 2,0 |
| 1,5 | 2,0 | 2,0 | 2,0 | 2,0 | 2,0 |
| 2,0 | 2,0 | 2,0 | 2,0 | 2,0 | 2,0 |
| 2,5 | 2,0 | 2,0 | 2,0 | – | – |
| 3,0 | 2,0 | 2,0 | 2,0 | 2,0 | – |
| 4,0 | 2,0 | 2,0 | – | 3,0 | – |
| 5,0 | 2,4 | 2,4 | – | 3,0 | – |
| 6,0 | 3,0 | 3,3 | – | 4,0 | – |
| 8,0 | 5,0 | 5,0 | – | – | – |
| 10,0 | 6,0 | 6,0 | – | – | – |
| 12,0 | 6,8 | – | – | – | – |
| 15,0 | 8,5 | – | – | – | – |
| 20,0 | 10,0 | – | – | – | – |
Kleinere Löcher sind teils möglich, aber nicht garantiert – bitte anfragen.
04Stege und Schlitze
Zu schmale Stege zwischen Konturen überhitzen beim Schneiden und verziehen sich oder brennen aus; zu schmale Schlitze lassen sich nicht sauber freischneiden. Auch bei Einhaltung der Mindestmaße kann Wärmeeinbringung zu leichtem Verzug führen.
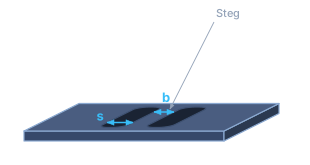
| Merkmal | Mindestwert |
|---|---|
| Stegbreite (Material zwischen Konturen) | 0,7 × Blechdicke |
| Schlitzbreite | 0,7 × Blechdicke |
05Kernlochdurchmesser für Gewinde
Sollen wir Gewinde schneiden, konstruieren Sie das Loch mit dem Kernlochdurchmesser und geben das gewünschte Gewinde in der Anfrage an. Fertig geformte Gewinde in CAD-Dateien können nicht übernommen werden.
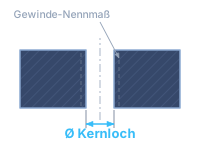
| Gewinde | Steigung (mm) | Kernloch (mm) |
|---|---|---|
| M3 | 0,5 | 2,5 |
| M4 | 0,7 | 3,3 |
| M5 | 0,8 | 4,2 |
| M6 | 1 | 5,0 |
| M8 | 1,25 | 6,8 |
| M10 | 1,5 | 8,5 |
| M12 | 1,75 | 10,2 |
06Senkungen (90 Grad)
Für Senkkopfschrauben bieten wir 90-Grad-Senkungen an – einfach in der Anfrage vermerken. Richtwerte für die Konstruktion:
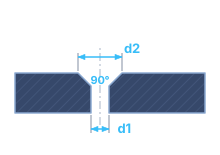
| Schraube | Bohrung d1 (mm) | Senkung d2 (mm) | Senktiefe (mm) |
|---|---|---|---|
| M4 | 4,5 | 8,6 | 2,1 |
| M5 | 5,5 | 10,4 | 2,5 |
| M6 | 6,6 | 12,4 | 2,9 |
| M8 | 9,0 | 16,4 | 3,7 |
| M10 | 11,0 | 20,4 | 4,7 |
| M12 | 13,5 | 24,4 | 5,2 |
07Schriften und Gravuren
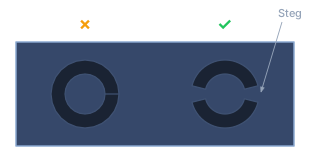
- Gravuren (Beschriftung, Kennzeichnung) vermerken Sie einfach in der Anfrage – der Text wird auf dem Teil markiert, nicht durchgeschnitten.
- Bei durchgeschnittenen Schriften (z. B. Schilder) fallen geschlossene Buchstabenkerne wie O, A oder D heraus. Stege vorsehen, die den Kern mit dem Material verbinden – oder die Schrift als Gravur ausführen.
- Gravurlinien in DXF-Dateien bitte auf einem eigenen Layer anlegen und in den Bemerkungen darauf hinweisen.
Die genaue Position der Gravur legt unser Bearbeiter fest, sofern Sie sie nicht in den Bemerkungen oder in der Zeichnung angeben.
08CAD-Hinweise
- DXF maßstabsgetreu 1:1 in Millimetern exportieren – ein Teil je Datei.
- Nur die Schnittkontur zeichnen: keine Rahmen, Bemaßungen, Schriftfelder oder Hilfslinien in der Datei.
- Konturen müssen geschlossen sein und dürfen sich nicht überschneiden.
- STEP-Baugruppen werden beim Einreichen automatisch in Einzelteile zerlegt.
- Keine Sacklöcher oder Fasen – wir schneiden durchgehend; Sonderbearbeitung bitte in den Bemerkungen beschreiben.
09Eckradius an Innenecken
- Innenecken erhalten fertigungsbedingt einen kleinen Eckradius – ein scharf auslaufender Innenwinkel ist beim Laserschneiden nicht herstellbar.
- Richtwert für den Innenradius: etwa die halbe Blechdicke, mindestens 0,3 mm.
- Wo eine scharfe Innenecke funktionswichtig ist, planen Sie eine kleine Entlastungsbohrung im Eckpunkt.
10Oberfläche und Schleifen
- Edelstahl-Oberflächen schleifen wir in Korn K120, ein- oder beidseitig – einfach in der Anfrage angeben.
- Geschliffen werden kann bis zu einer Bauteilbreite von 1.350 mm – breitere Teile bitte anfragen.
- Nicht alle Werkstoffe sind schleifbar – wir beraten Sie gern.
11Allgemeintoleranzen Längenmaße
Ohne besondere Angabe in der Zeichnung fertigen wir nach den folgenden Standard-Toleranzen. Engere Toleranzen sind möglich – bitte in der Zeichnung bemaßen und angeben.
| Nennmaßbereich (mm) | Grenzabmaß ± (mm) |
|---|---|
| 0,5 – 3 | 0,1 |
| über 3 – 6 | 0,1 |
| über 6 – 30 | 0,2 |
| über 30 – 120 | 0,3 |
| über 120 – 400 | 0,5 |
| über 400 – 1000 | 0,8 |
| über 1000 – 2000 | 1,2 |
Allgemeintoleranzen nach ISO 2768-1, Klasse mittel (m).
12Rechtwinkligkeit der Schnittkante
| Blechdicke s (mm) | Rechtwinkligkeit u max. (mm) |
|---|---|
| 1 – 3 | 0,10 |
| über 3 – 6 | 0,15 |
| über 6 – 10 | 0,25 |
| über 10 – 15 | 0,40 |
Nach ISO 9013, typischer Bereich 2. Für Winkel- und Formtoleranzen sowie enge Passungen sprechen Sie uns bitte an.
Alle Angaben sind Richtwerte und ersetzen keine technische Prüfung. Jede Anfrage wird vor dem verbindlichen Angebot auf Machbarkeit geprüft – Sonderfälle lösen wir gemeinsam mit Ihnen.