Biegen & Kanten
Abkanten von Stahl, Edelstahl und Aluminium bis 10 mm Materialdicke – die Biegelänge beträgt je nach Dicke bis zu 3.000 mm. Radien und Schenkel richten sich nach unserer Biegetabelle.
 Biegen & Kanten · Saal a.d. Saale
Leistungen im Detail
- Werkstoffe: Stahl, Edelstahl, Aluminium
- Materialdicke bis 10 mm – je nach Werkstoff und Geometrie
- Biegelänge je nach Materialdicke max. 3.000 mm
- Radien und Schenkel nach Biegetabelle je Dicke und Werkstoff
- 110 t Presskraft für reproduzierbare Kantungen
- Maschine
- LVD PBEB 110/30
- Presskraft
- 110 t
- Werkstoffe
- Stahl, Edelstahl, Aluminium
- Materialdicke
- bis 10 mm (nach Werkstoff und Geometrie)
- Biegelänge
- je nach Materialdicke max. 3.000 mm
- Radien / Schenkel
- nach Biegetabelle je Dicke und Werkstoff
- Gehäuse & Abdeckungen
- Winkel & Profile
- Kanäle & Rinnen
- Konsolen & Halter
- 3D-Biegeteile
- Blechverkleidungen
Aus der Fertigung


Senden Sie uns Ihre Zeichnung – wir prüfen sie unverbindlich und melden uns zeitnah mit einem Angebot.
Konstruktionshinweise für Biege- und KantteileBiegerichtlinien ansehenMindestschenkellängen, Abstände zur Biegung, Biegeradien und Winkel – alle Richtwerte für kantgerechte Konstruktion.
Biegerichtlinien
Damit Ihre Biegeteile prozesssicher und ohne Nacharbeit gefertigt werden können, sollten einige geometrische Mindestmaße eingehalten werden. Die folgenden Werte sind auf unseren Maschinenpark abgestimmt und dienen als Richtwerte – bei Sonderfällen sprechen Sie uns gerne an. Wir kanten bis 10 mm Materialdicke.
01Mindestschenkellänge
Der aufgestellte Schenkel braucht eine Mindestlänge, damit er sicher im Werkzeug aufliegt. Gemessen wird die Länge X ab der theoretischen Außenkante der Biegung bis zur Schenkelkante. Zu kurze Schenkel lassen sich nicht maßhaltig kanten. Die Werte gelten für unser Standardwerkzeug (90 Grad).
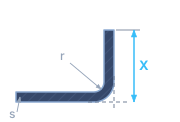
| Blechdicke s (mm) | Stahl – min. X (mm) | Edelstahl, Alu – min. X (mm) |
|---|---|---|
| 0,5 | 4,7 | 4,7 |
| 0,8 | 4,7 | 4,7 |
| 1,0 | 6,2 | 6,2 |
| 1,5 | 9,5 | 9,5 |
| 2,0 | 9,5 | 9,5 |
| 2,5 | 13,0 | 13,0 |
| 3,0 | 13,0 | 16,0 |
| 4,0 | 24,0 | 24,0 |
| 5,0 | 24,0 | 31,0 |
| 6,0 | 31,0 | 47,0 |
| 8,0 | 47,0 | 47,0 |
| 10,0 | 47,0 | 47,0 |
Zwischendicken werden interpoliert.
02Mindestabstand Innenkontur zur Biegung
Bohrungen, Langlöcher und Ausschnitte in der Nähe einer Biegung werden beim Kanten verzogen. Der Abstand a von der theoretischen Außenkante der Biegung bis zur Innenkontur sollte daher nicht unterschritten werden.
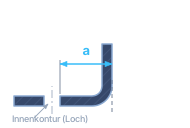
| Blechdicke s (mm) | Stahl – min. a (mm) | Edelstahl, Alu – min. a (mm) |
|---|---|---|
| 0,5 | 4,0 | 4,0 |
| 0,8 | 4,3 | 4,3 |
| 1,0 | 5,5 | 5,5 |
| 1,5 | 8,5 | 8,5 |
| 2,0 | 8,5 | 8,5 |
| 2,5 | 11,5 | 11,5 |
| 3,0 | 11,5 | 14,0 |
| 4,0 | 21,0 | 21,0 |
| 5,0 | 22,0 | 26,0 |
| 6,0 | 28,0 | 40,0 |
| 8,0 | 40,0 | 40,0 |
| 10,0 | 40,0 | 40,0 |
03Entlastungsschnitte
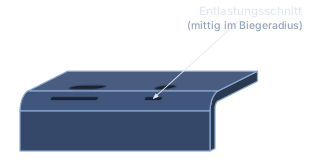
- Kann der Mindestabstand zur Innenkontur nicht eingehalten werden, lässt sich die Biegezone mit einem Entlastungsschnitt freistellen.
- Der Schlitz liegt mittig im Biegeradius und ist etwas breiter als die davorliegende Kontur – mit verrundeten Enden, scharfkantige Ausschnitte begünstigen Risse.
- Je gefährdeter Kontur (Loch, Langloch) ein eigener Schlitz von etwa 1 mm Breite; es muss genügend Material in der Biegezone verbleiben, damit das Teil beim Kanten stabil bleibt – im Zweifel fragen Sie uns.
04Mindestabstand Außenkontur zur Biegung
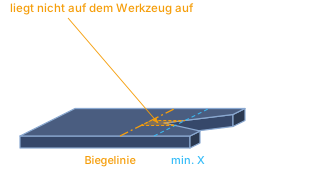
- Auch die Außenkontur muss neben der Biegung die Mindestschenkellänge einhalten. Unterschreitet die Kontur dieses Maß, liegt das Material dort nicht mehr vollständig auf dem Unterwerkzeug auf – die Biegung wird unsauber oder verläuft schief.
- Lösung 1: Kontur anpassen, sodass die Mindestschenkellänge überall erreicht wird.
- Lösung 2: Biegung aus dem kritischen Bereich herausnehmen bzw. kürzen.
- Lösung 3: Den kritischen Bereich freischneiden, sodass er nicht mitgebogen wird.
05Mindesthöhe Z-Biegung
Bei zwei gegenläufigen Biegungen (Z-Biegung) begrenzt das Werkzeug die minimale Stufenhöhe x, außen gemessen. Bei Winkeln unter 90 Grad steigen die Mindestwerte.
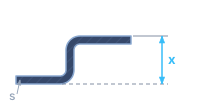
| Blechdicke s (mm) | Stahl, x ab 90° | Stahl, x unter 90° | EdSt./Alu, x ab 90° | EdSt./Alu, x unter 90° |
|---|---|---|---|---|
| 1,0 | 11,5 | 18,5 | 11,5 | 19,0 |
| 1,5 | 12,5 | 19,5 | 13,5 | 20,0 |
| 2,0 | 15,0 | 20,5 | 18,0 | 26,5 |
| 2,5 | 20,0 | 26,0 | 24,0 | 32,5 |
| 3,0 | 24,5 | 35,0 | 26,0 | 36,0 |
| 4,0 | 30,0 | 35,5 | 36,0 | 53,0 |
| 5,0 | 36,0 | 44,0 | 43,5 | 53,0 |
| 6,0 | 46,0 | 58,0 | 53,5 | 63,5 |
| 8,0 | 59,0 | 72,0 | 65,5 | 78,0 |
| 10,0 | 70,0 | 86,0 | 92,0 | – |
Alle Werte in mm. Ein Strich bedeutet: nicht mit Standardwerkzeug möglich – bitte anfragen.
06Maximale Schenkellänge
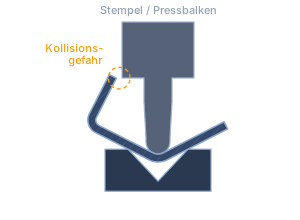
- Bei U-Profilen und hohen aufgestellten Schenkeln kann der bereits gekantete Schenkel beim letzten Biegevorgang mit dem Stempel oder Pressbalken kollidieren. Faustregel: Die Profilöffnung sollte größer sein als die Schenkelhöhe.
- Ab etwa 6 mm Materialstärke kann je nach Geometrie kein gekröpfter, sondern nur ein gerader Stempel eingesetzt werden – das schränkt hohe Schenkel zusätzlich ein.
- Mit Hornwerkzeugen lassen sich verdeckte Biegungen fertigen; der verdeckte Bereich darf dabei maximal 32 mm betragen.
- Kritische Geometrien prüfen wir gerne vorab – einfach anfragen.
07Biegeradius
Der Biegeinnenradius r ist kein frei wählbares Maß – er ergibt sich aus Stempelradius, Gesenkweite und Werkstoff. Ohne besondere Angabe biegen wir mit Standardwerkzeug; die Tabelle zeigt die üblichen Innenradien für 90-Grad-Biegungen.
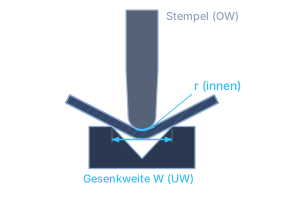
| Blechdicke t (mm) | Stahl, r innen (mm) | Edelstahl, r innen (mm) | Aluminium, r innen (mm) |
|---|---|---|---|
| 0,5 | 0,5–1,7 | 0,5–1,8 | 1,3–2,1 |
| 0,8 | 0,8–2,5 | 0,8–2,6 | 1,2–3,0 |
| 1,0 | 1,0–2,5 | 1,0–2,7 | 1,6–3,0 |
| 1,5 | 1,5–3,4 | 1,5–3,7 | 1,6–4,0 |
| 2,0 | 2,0–4,2 | 2,0–4,6 | 2,6–5,0 |
| 2,5 | 2,5–5,0 | 2,5–5,7 | 2,8–5,9 |
| 3,0 | 3,0–6,3 | 3,0–7,0 | 3,8–7,5 |
| 4,0 | 4,0–8,0 | 4,0–9,0 | 4,6–19,6 |
| 5,0 | 5,0–10,1 | 7,3–11,2 | 6,9–12,0 |
| 6,0 | 6,0–11,8 | 7,2–13,6 | 6,9–14,1 |
| 8,0 | 10,2–18,1 | 12,2–19,9 | 12,0–21,6 |
| 10,0 | 14,0–24,2 | – | – |
08Biegewinkel unter 90 Grad
Spitze Winkel erfordern spezielle Werkzeuge und erhöhen die Rissgefahr – je spitzer der Winkel, desto geringer die maximal biegbare Blechdicke. Schmale Schenkel verstärken die Rissbildung zusätzlich.
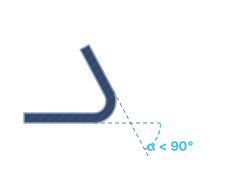
| Biegewinkel | Stahl max. s (mm) | Edelstahl max. s (mm) | Aluminium max. s (mm) |
|---|---|---|---|
| unter 30° | – | – | – |
| 30–35° | bis 2,0 | bis 2,0 | – |
| 35–40° | bis 4,0 | bis 4,0 | bis 2,0 |
| 40–45° | bis 6,0 | bis 6,0 | bis 2,5 |
| 45–60° | bis 8,0 | bis 8,0 | bis 2,5 |
| 60–80° | bis 10,0 | bis 10,0 | bis 5,0 |
09Biegefreistich
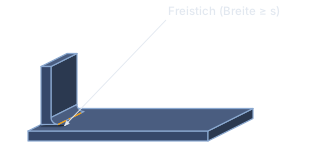
- Endet eine Biegung im Material (z. B. bei Laschen oder teilbreiten Kantungen), sind Freistiche nötig, damit das Blech beim Kanten nicht einreißt.
- Schlitzbreite mindestens 1 mm – besser in Materialstärke – mit verrundeten Ecken.
- Freistiche neben Biegungen mindestens so breit und tief wie die Materialstärke.
- Eckfreistiche in jede Richtung mindestens 1 mm über die Biegung hinaus ausführen.
- Zwischen zwei aufeinandertreffenden Laschen mindestens 0,2 mm Abstand vorsehen.
Alle Angaben sind Richtwerte für Standardwerkzeuge und ersetzen keine technische Prüfung. Jede Anfrage wird vor dem verbindlichen Angebot auf Machbarkeit geprüft – Sonderfälle wie andere Radien, spitze Winkel oder sehr hohe Schenkel lösen wir gemeinsam mit Ihnen.