CNC-Drehen – Drehteile nach Zeichnung
Drehbearbeitung bis Ø 260 mm bei 300 mm Länge – schlanke Teile bis Ø 50 mm auf 350 mm Länge. Durchmesser und Länge gelten je Zeile zusammen. Wir drehen Wellen, Buchsen, Bolzen, Flansche und Adapterteile; Drehen und anschließendes Fräsen ist möglich. Auf Wunsch montieren wir sie direkt mit Ihren Blech- und Schweißteilen zur fertigen Baugruppe.
 CNC-Drehen · Saal a.d. Saale
Leistungen im Detail
- Drehen großer Durchmesser: Ø 260 mm × 300 mm
- Schlanke Teile: Ø 50 mm × 350 mm
- Durchmesser und Länge gelten je Zeile zusammen
- Werkstoffe wie beim Fräsen – Drehen und anschließendes Fräsen möglich
- Wellen, Buchsen, Bolzen, Flansche und Adapterteile nach Zeichnung
- Toleranzen nach Allgemeintoleranz, enger auf Anfrage
- Verfahren
- CNC-Drehen, Dreh-Fräs-Kombination möglich
- Drehen (großer Ø)
- Ø 260 mm × 300 mm
- Drehen (lang)
- Ø 50 mm × 350 mm
- Hinweis
- Durchmesser und Länge gelten je Zeile zusammen
- Toleranzen
- nach Allgemeintoleranz, enger auf Anfrage
- Werkstoffe
- wie beim Fräsen – Stähle, Aluminium, Buntmetalle, technische Kunststoffe
- Stückzahl
- 1–10.000 Stück
- Qualitätssicherung
- 3D-Koordinatenmessung, Prüfprotokoll auf Wunsch
- Lieferzeit
- nach Absprache
- Wellen & Achsen
- Buchsen & Distanzhülsen
- Bolzen & Passstifte
- Flansche & Adapterteile
- Ersatzteile nach Muster – auch ohne Zeichnung
- Drehteile für Ihre komplette Baugruppe
Aus der Fertigung


Senden Sie uns Ihre Zeichnung – wir prüfen sie unverbindlich und melden uns zeitnah mit einem Angebot.
Konstruktionshinweise für DrehteileDrehrichtlinien ansehenTeilegrößen, Schlankheit, Freistiche und Toleranzen – alle Richtwerte für drehgerechte Konstruktion.
Drehrichtlinien
Beim Drehen rotiert das Werkstück, das Werkzeug steht. Daraus ergeben sich andere Regeln als beim Fräsen: Entscheidend sind das Verhältnis von Länge zu Durchmesser, die Zugänglichkeit für den Drehmeißel und die Frage, ob das Teil in einer oder in zwei Aufspannungen fertig wird. Die folgenden Werte sind Richtwerte aus unserer Fertigung. Abweichungen sind meist machbar, kosten aber Zeit – sprechen Sie uns in dem Fall bitte vorab an.
01Mögliche Teilegröße
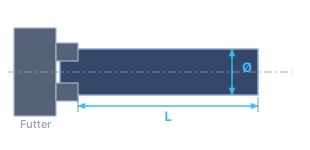
Maßgeblich sind Spindeldurchlass und Drehlänge der Maschine. Die Angaben verstehen sich als Rohteilmaß einschließlich Spannbereich – für das Einspannen im Futter geht Länge verloren, planen Sie bei kurzen Teilen etwas Zugabe ein.
| Bearbeitung | Größter Durchmesser | Größte Länge |
|---|---|---|
| Drehen | Ø 260 mm | 300 mm |
| Drehen (schlanke Teile) | Ø 50 mm | 350 mm |
Durchmesser und Länge gelten je Zeile zusammen – der größte Durchmesser lässt sich nicht mit der größten Länge kombinieren. Größere Maße sind nach Rücksprache teilweise möglich – ebenso Teile, die gedreht und anschließend gefräst werden.
02Werkstoffe
Wir drehen Bau- und Automatenstähle, Vergütungsstähle, rostfreie Stähle, Aluminium- und Buntmetalllegierungen sowie technische Kunststoffe. Geben Sie den Werkstoff eindeutig an – mit Werkstoffnummer (z. B. 1.4305) oder Normbezeichnung.
- Zerspanbarkeit lohnt sich: Automatenstähle und zerspanungsfreundliche Aluminiumlegierungen sparen oft mehr Zeit, als der Materialaufpreis kostet.
- Rohteilform: Wir arbeiten aus Rundstange, Rohr oder vorgearbeiteten Rohteilen. Wenn eine bestimmte Halbzeugform vorgegeben ist, vermerken Sie das bitte.
- Wärmebehandlung mit Zustand und Härte angeben – wir planen die Reihenfolge zur Bearbeitung dann mit ein.
03Länge im Verhältnis zum Durchmesser
Ein langes dünnes Teil federt unter dem Schnittdruck aus. Das ist der wichtigste Kostenfaktor beim Drehen: Je schlanker das Teil, desto kleiner müssen Zustellung und Vorschub werden, und desto eher braucht es zusätzliche Abstützung.
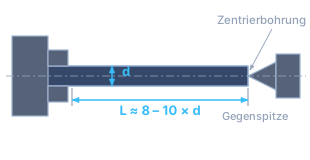
- Frei fliegend (nur im Futter gespannt): bis etwa 3 × Durchmesser problemlos.
- Mit Gegenspitze: bis etwa 8 bis 10 × Durchmesser. Dafür braucht das Teil eine Zentrierbohrung an der Stirnseite – wenn sie im fertigen Teil zulässig ist, bitte einzeichnen, sonst müssen wir sie später entfernen.
- Darüber ist eine Lünette nötig – bitte vorab abstimmen.
- Dünnwandige Rohrteile verformen sich beim Spannen. Als Anhaltswert: Wandstärke nicht unter etwa einem Zehntel des Außendurchmessers; bei weicheren Werkstoffen eher mehr.
04Absätze und Freistiche
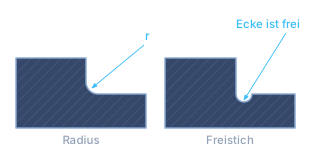
- Innenecken am Absatz bekommen immer einen kleinen Radius – der Drehmeißel hat eine Schneidenrundung. Zeichnen Sie an Absätzen entweder einen Radius ein oder – wenn die Anlagefläche plan aufliegen muss – einen Freistich nach DIN 509.
- Freistich nicht vergessen, wenn ein Absatz geschliffen wird oder ein Bauteil bündig anliegen soll. Ohne Freistich bleibt in der Ecke Material stehen.
- Durchmesser-Sprünge sparsam einsetzen: Jeder zusätzliche Absatz ist ein weiterer Bearbeitungsschritt.
05Einstiche
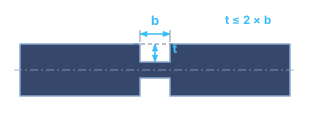
- Einstiche möglichst in genormten Breiten vorsehen – dafür haben wir Stechplatten. Ein Sondermaß bedeutet ein Sonderwerkzeug oder mehrere Stiche.
- Einstichtiefe: tiefe schmale Stiche neigen zum Rattern. Wirtschaftlich ist eine Tiefe bis etwa 2 × Stechbreite.
06Bohrungen und Innenbearbeitung
Innen ist weniger Platz als außen – die Bohrstange muss ins Teil hineinreichen und federt dabei. Innenbearbeitung ist deshalb deutlich empfindlicher als Außenbearbeitung.
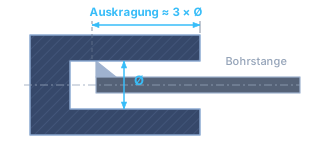
- Auskragung der Bohrstange: wirtschaftlich bis etwa 3 × Bohrungsdurchmesser, machbar bis etwa 4 ×. Tiefer wird es langsam und die erreichbare Genauigkeit sinkt.
- Bohrtiefe beim Vollbohren: bis etwa 5 × Bohrerdurchmesser ohne Sonderaufwand.
- Normdurchmesser bevorzugen – dafür sind Werkzeuge vorhanden.
- Grundbohrungen haben eine Bohrerspitze am Grund (ca. 118 Grad). Wenn ein plan gedrehter Boden nötig ist, bitte ausdrücklich angeben.
- Innen-Freistich vorsehen, wenn eine Innenpassung bis an eine Schulter laufen soll.
07Gewinde
- Gewindeauslauf einplanen: Ein gedrehtes Gewinde braucht Platz zum Ausfahren des Werkzeugs. Am Absatz gehört ein Gewindefreistich (DIN 76) hin – sonst kann das Gewinde nicht bis zur Schulter geschnitten werden.
- Anfasen: Am Gewindeanfang eine Fase vorsehen (üblich 45 Grad, etwa Gewindesteigung tief) – erleichtert das Anschneiden und das spätere Fügen.
- Gewindetiefe im Grundloch: etwa 1 bis 1,5 × Nenndurchmesser reicht für die Tragfähigkeit; darunter noch Auslauf vorsehen.
- Toleranzklasse angeben, wenn es auf die Passung ankommt (z. B. 6g/6H).
08Toleranzen, Rundlauf und Passungen
Tolerieren Sie eng nur dort, wo die Funktion es verlangt – jede enge Toleranz bedeutet Messen, Nacharbeiten und gegebenenfalls einen zusätzlichen Arbeitsgang.
- Ohne Angabe fertigen wir nach Allgemeintoleranz ISO 2768-m.
- Passungen (z. B. h6, H7) direkt am Maß angeben, nicht nur im Textfeld.
- Rundlauf und Planlauf immer mit Bezug angeben. Wichtig: Merkmale, die in einer Aufspannung entstehen, lassen sich sicher einhalten. Ein Rundlauf zwischen Vorder- und Rückseite verlangt Umspannen – das kostet Zeit und ist deutlich schwieriger.
- Zwei Aufspannungen: Legen Sie funktionswichtige Maße möglichst auf dieselbe Seite.
09Oberfläche und Kanten
- Standard: gedrehte Oberfläche mit feinem Drallbild, entgratet.
- Feinere Oberflächen über Schlichtgang oder Nachbearbeitung – bitte mit Rauheitsangabe (Ra/Rz) an der betreffenden Fläche, nicht pauschal fürs ganze Teil.
- Kanten: Fasen mit Maß angeben (z. B. 0,5 × 45 Grad). Ohne Angabe brechen wir die Kanten handelsüblich.
- Querbohrungen erzeugen innen einen Grat. Wenn der entfernt sein muss, bitte vermerken – das ist ein eigener Arbeitsschritt.
- Oberflächenbehandlung mit Verfahren und Schichtdicke angeben; bei Passmaßen planen wir die Zugabe ein.
10So wird Ihr Teil günstiger
- In einer Aufspannung fertig: Teile, die komplett von einer Seite bearbeitet werden können, sind am günstigsten. Jedes Umspannen kostet Rüstzeit und Genauigkeit.
- Nah am Stangenmaß bleiben: Liegt der größte Durchmesser knapp über einem gängigen Stangendurchmesser, wird unnötig viel Material zerspant. Ein Millimeter weniger kann eine ganze Schruppstufe sparen.
- Werkzeugvielfalt begrenzen: einheitliche Radien, gängige Einstichbreiten, Normgewinde – jeder Sonderfall ist ein zusätzlicher Werkzeugplatz.
- Innenbearbeitung sparsam: tiefe Innenkonturen sind teurer als vergleichbare Außenkonturen.
- Stückzahl nennen: Bei größeren Serien lohnt sich eine andere Aufspannung oder Stangenbearbeitung – das rechnen wir gern durch.
11Was wir für die Anfrage brauchen
- 3D-Modell als STEP – Grundlage für Kalkulation und Programmierung.
- Zeichnung als PDF mit Toleranzen, Passungen, Freistichen, Oberflächen und Werkstoff. Ohne Zeichnung fertigen wir nach Modell und Allgemeintoleranz.
- Stückzahl und gewünschter Termin.
- Baugruppen bitte mit Struktur exportieren (AP214 oder AP242), damit die Einzelteile ihre Benennung behalten – oder die Einzelteile direkt einzeln schicken.
Alle Angaben sind Richtwerte für die Konstruktion und ersetzen keine technische Klärung im Einzelfall. Bei Sonderfällen finden wir gemeinsam eine Lösung.